MCA(三聚氰胺氰尿酸盐,Melamine Cyanurate)在工业上更常见的身份是阻燃剂。但在润滑领域,它其实并不算“新材料”:早在上世纪七八十年代,就已经有人系统研究它作为固体润滑剂时的摩擦、磨损和承载表现。[1]
真正有意思的是,MCA的作用方式和我们熟悉的含硫、含磷抗磨添加剂并不完全一样。它不需要先依赖钢铁表面的摩擦化学反应,而是可以直接以微细固体颗粒进入摩擦界面。因此,当摩擦副从“钢—钢”变成“塑料—金属”,甚至玻纤增强塑料—金属时,MCA反而显示出一些很有针对性的特点。
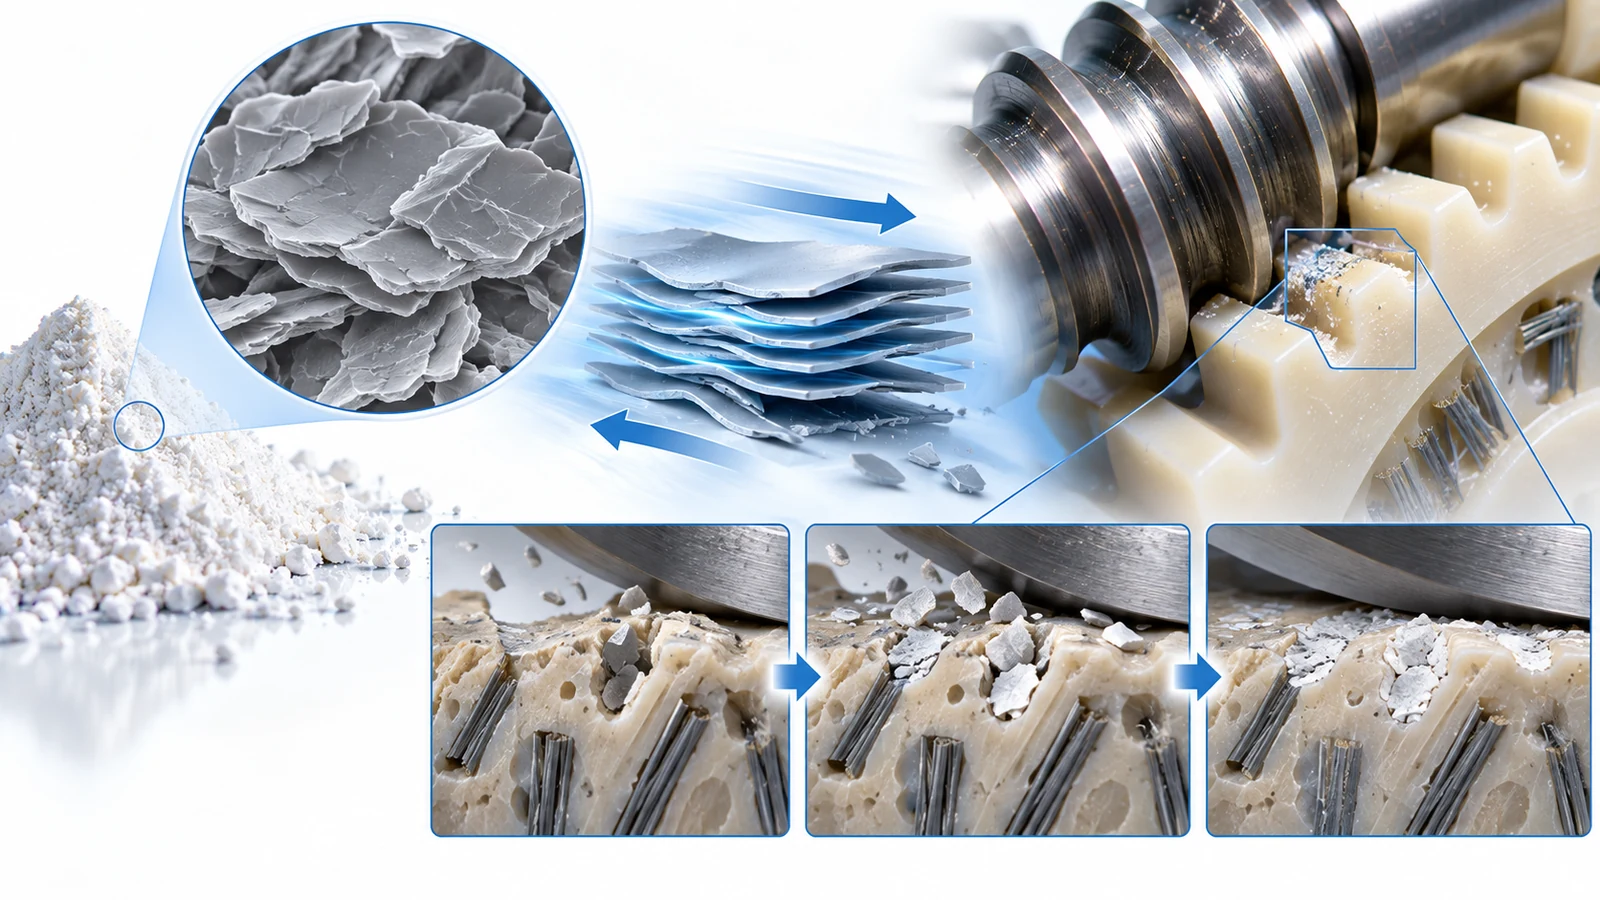
图1|MCA从层状固体颗粒进入摩擦界面,并参与塑料/GF表面缺陷控制的概念示意。该图为机理可视化,不是显微实拍。
**先说结论:**MCA不是高分子,也不是塑料。它是三聚氰胺与氰尿酸通过氢键自组装形成的白色层状超分子晶体。它的摩擦学价值主要来自两条路线:一是层状结构带来的低剪切固体润滑;二是细小颗粒进入塑料表面缺陷后,可能起到填充并减缓缺陷扩展的作用。前一条有较直接的结构和摩擦学资料支持;后一条主要来自专利作者根据磨损结果提出的机理解释,需要注意证据边界。[2][3][4]
一、先把一个概念说清:MCA不是塑料
MCA由三聚氰胺(Melamine)和氰尿酸(Cyanuric acid)组成,两者通过氢键形成有序的平面网络,再进一步堆叠成二维层状超分子晶体。[3]
所以,它和PTFE、PA66、POM这类高分子材料不是一回事。
| 材料 | 是否高分子 | 在这里的典型角色 |
|---|---|---|
| MCA | 否 | 白色固体润滑剂 / 功能微粉 |
| PTFE | 是 | 低摩擦高分子固体润滑剂 |
| PA66、PBT、PPS、POM | 是 | 齿轮、滑块、衬套等工程塑料 |
| GF增强塑料 | 是 | 树脂基体 + 玻璃纤维增强相 |
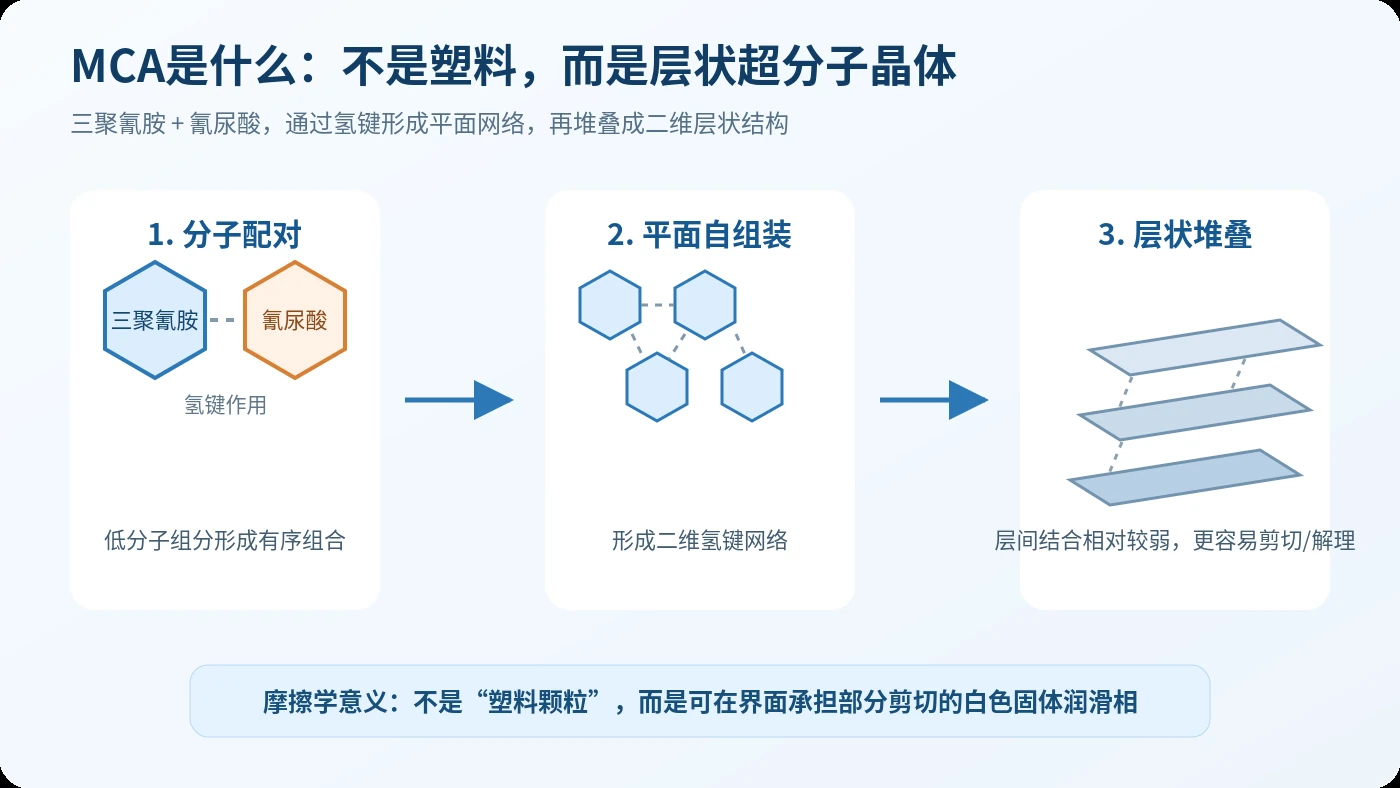
图2|MCA的核心不是“塑料颗粒”,而是通过氢键形成的层状超分子结构。
一些润滑专利喜欢把MCA描述成具有类似石墨或MoS₂的“解理结构”。这种说法用于解释固体润滑比较直观,但严格说,MCA并不是石墨或MoS₂那种无机层状晶体。更准确的表述应该是:MCA具有二维层状超分子结构,层内有较强的氢键网络,层间相互作用相对弱,因此更容易发生层间剪切或解理。[3][4]
二、第一条机理:把直接接触的高剪切,转移到MCA层间
摩擦副在边界润滑或混合润滑状态下,最麻烦的地方就是局部接触点。金属凸峰直接压到塑料表面上时,剪切应力集中,很容易出现犁沟、粘着、材料拉出和表层疲劳。
如果MCA颗粒能够进入接触区,一部分剪切就可能不再直接发生在“金属—塑料”之间,而转移到MCA本身更容易剪切的层间结构中。
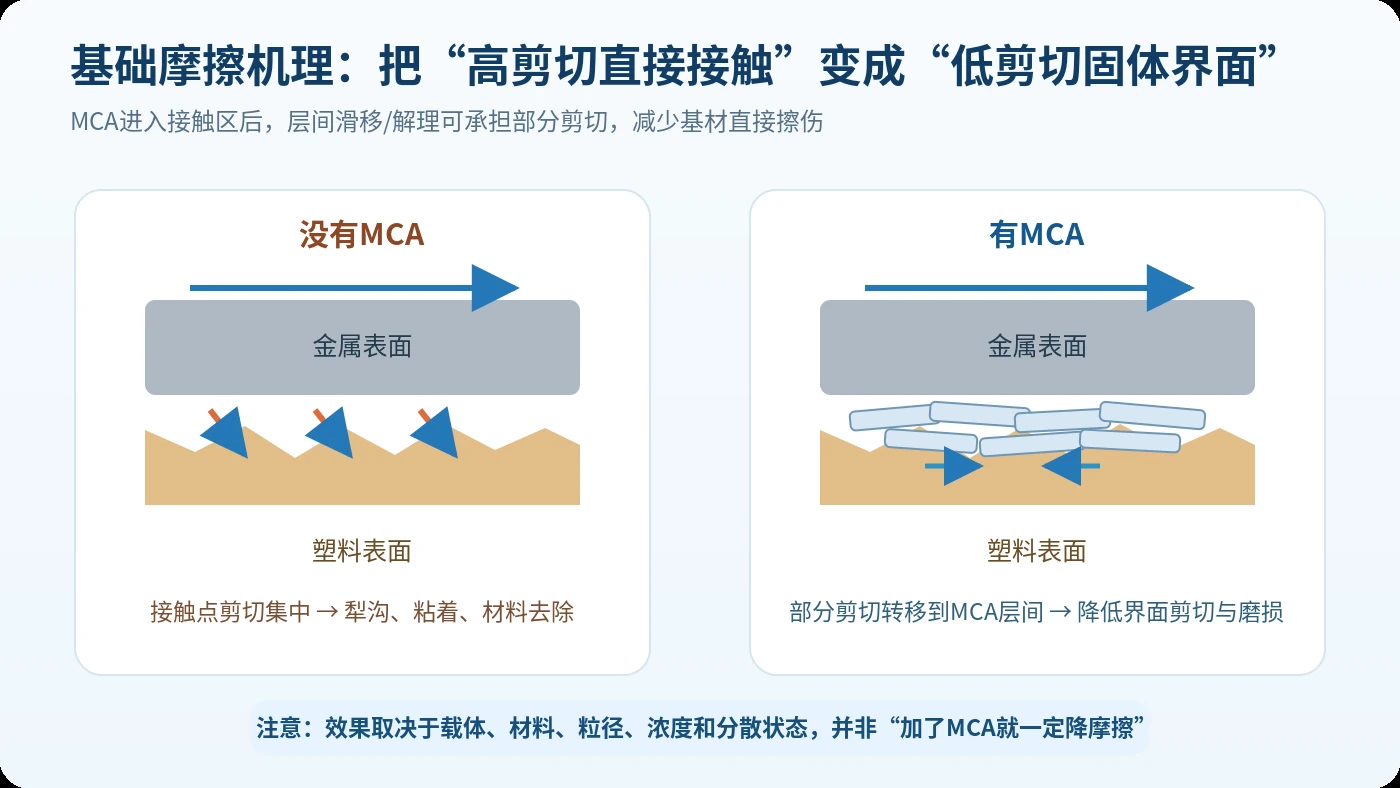
图3|没有MCA时,剪切更集中在基材接触点;MCA进入界面后,可承担部分剪切。
这并不是只靠专利想象出来的。Tsuya等人在1981年的经典研究中,已经把MCA加入不同液体和润滑脂载体中,用摩擦试验考察承载能力、磨损率和摩擦系数。结果显示,MCA确实能够在部分体系中改善承载和耐磨,但效果明显依赖载体以及摩擦副材料;并不是所有材料、所有基础介质都同样有效。[1]
这点很重要。工程上不能把MCA理解成“加进去摩擦系数一定下降”的万能粉末。它是否有效,还要看:
- 基础油和增稠剂能不能把它稳定带入接触区;
- 颗粒能否均匀分散;
- 摩擦副材料和表面状态;
- 粒径、添加量以及局部间隙;
- 工况到底是低速重载、往复滑动,还是高速齿轮啮合。
三、为什么到了塑料摩擦副,MCA反而更有意思?
传统的ZDDP、含硫EP、含磷AW等添加剂,很多都依赖金属表面的摩擦化学反应形成保护膜。但塑料表面没有钢铁表面那套反应条件。
MCA的优势恰好在这里:它首先是一种“物理存在”的固体润滑相,不必把全部希望寄托在金属表面化学反应上。
更值得注意的是,近年的树脂润滑脂专利把作用机理又往前推进了一步:MCA不只是滑,还可能“进坑”。[2]
塑料表面在长期摩擦后会形成微沟槽、凹坑、裂纹以及材料拉出位置。如果是PA66-GF、PBT-GF、PPS-GF这类玻纤增强塑料,情况更复杂:树脂表层磨损后,玻纤可能暴露、断裂或被拔出,随后留下更明显的微小缺陷。
专利EP4317382B1提出,细小MCA颗粒可以进入这些树脂表面缺陷并起到填充作用,由此减缓缺陷继续发展,最终降低磨损。[2]
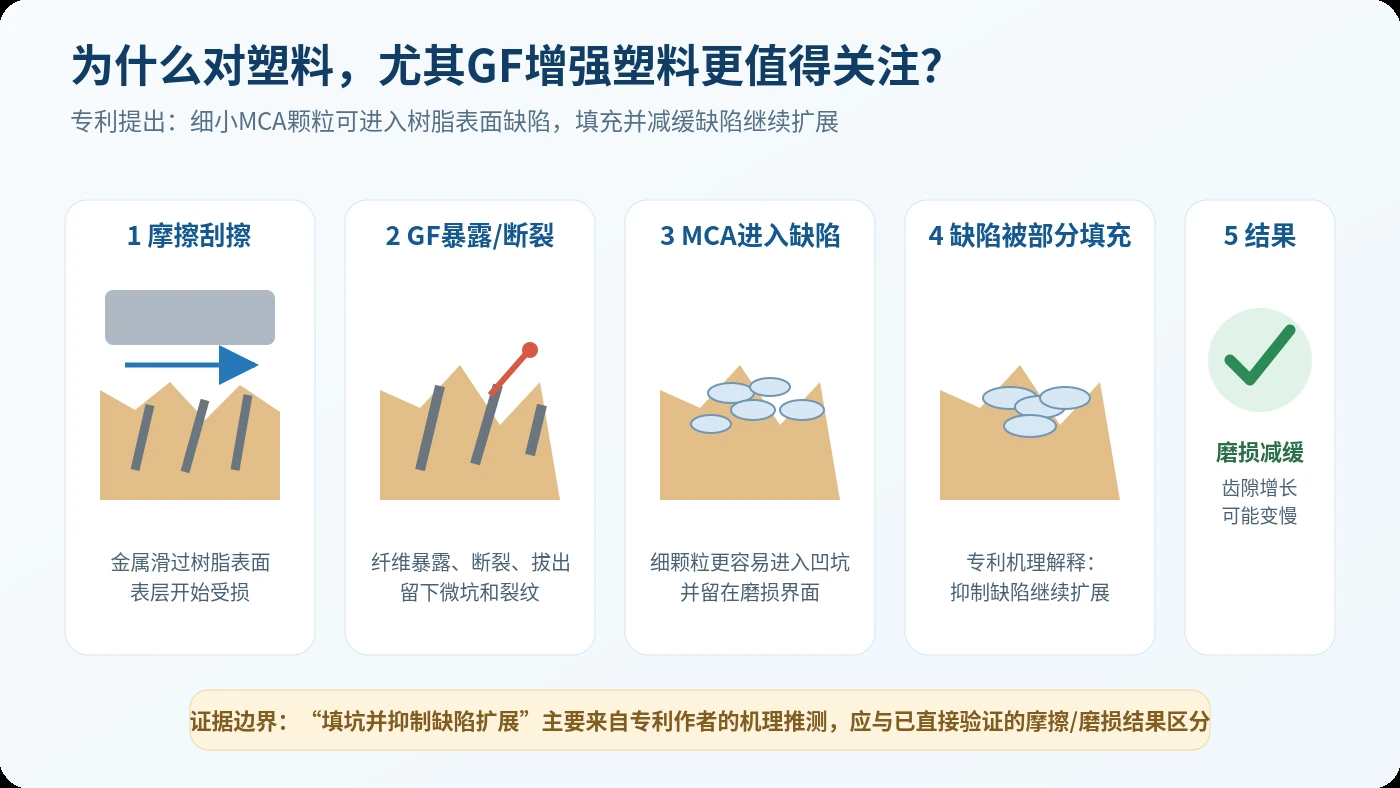
图4|GF增强塑料的一个典型磨损路径:树脂受损 → 玻纤暴露/断裂 → 形成缺陷 → 细小MCA颗粒进入缺陷。
这里必须加一句“证据边界”。专利原文用的是“presumed(推测)”一类表述。也就是说:“MCA进入缺陷、填充并抑制扩展”是一个很合理、与试验结果相符的机理解释,但目前不能把它写成已经通过原位显微观察完全证实的事实。
这也是我认为做技术文章时最应该区分的一点:
耐磨结果是结果,为什么耐磨是机理解释。两者不能混成一句话。
四、MCA为什么特别值得关注GF增强塑料?
GF增强塑料强度高、尺寸稳定,汽车执行器、电机齿轮、蜗轮、滑动机构里非常常见。但它的摩擦表面并不均匀:树脂基体和玻璃纤维同时存在,而且两者的硬度、模量和磨损方式差别很大。
一个常见的演变过程是:
树脂表层先磨损 → 玻纤逐渐露出 → 金属对偶件刮过玻纤 → 玻纤折断/拔出 → 形成孔洞或尖锐缺口 → 局部应力进一步集中。
这时候,MCA的价值就不只是“摩擦系数低一点”。如果颗粒尺寸合适,它可能参与维持摩擦界面的完整性,减缓表面缺陷从“小坑”向“大坑”演变。[2]
从应用角度看,这种机制特别值得在以下场景验证:
- PA66-GF / PBT-GF / PPS-GF 齿轮;
- 塑料蜗轮—钢蜗杆;
- 汽车小型执行器、门锁、电机减速机构;
- 需要低噪音、低背隙增长的树脂齿轮机构;
- 塑料滑块—金属导轨等低速往复摩擦副。
五、为什么粒径会成为关键参数?
如果MCA要进入树脂表面的小缺陷,那么粒径就不再只是粉体供应商的一项普通指标。
EP4317382B1把MCA平均粒径限定在5 μm以下,并进一步优选到4、3、2.5乃至2 μm以下。[2] 另一项用于精密减速器的专利JP6985032B2,同样要求平均粒径不高于5 μm;其中还比较了平均粒径约1.28 μm和约9.87 μm的MCA,并指出粗颗粒更容易团聚,可能带来耐磨、承载、润滑脂泄漏以及扭矩传递效率方面的问题。[5]
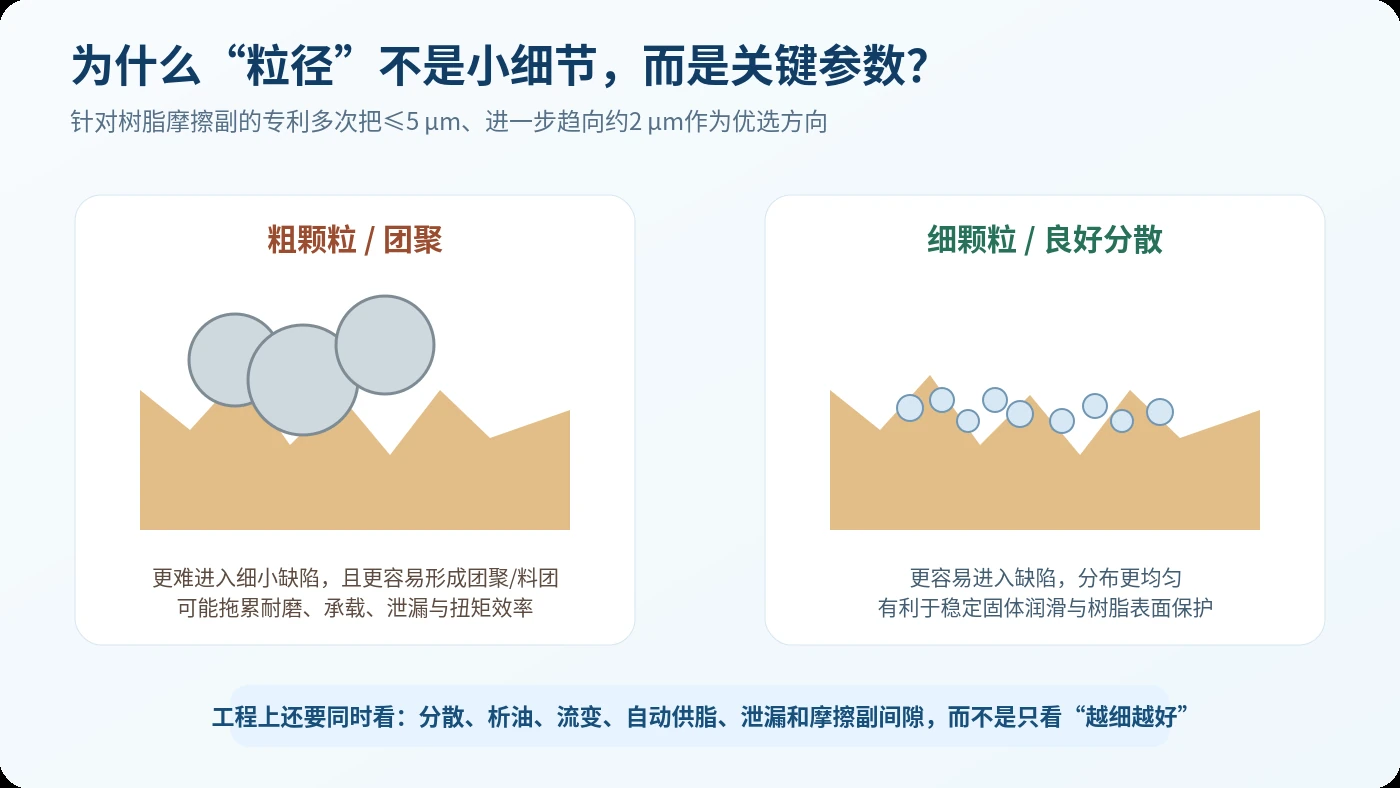
图5|细颗粒更容易进入表面缺陷并均匀分布;粗颗粒则更容易出现进入困难和团聚问题。
所以针对塑料齿轮,我会把MCA粒径看成一个核心设计参数,而不是单纯问“加几个点”。
但也不能走到另一个极端:**并不是越细越好。**粉体变细之后,表面积增大,分散、吸油、流变和团聚倾向都会变化。对于自动点胶、针头供脂、小型齿轮箱,还要把泵送性、析油、油脂迁移和堵塞风险一起评估。
这也解释了为什么一个摩擦性能不错的高固体配方,完全可能同时出现“表面发干、析油、供脂困难”这类工艺问题——摩擦学性能和润滑脂流变性能不是一件事。
六、MCA和PTFE是什么关系?不是简单替代
在树脂齿轮润滑体系里,MCA和PTFE经常不是二选一,而是一起出现。
US9595855B2就是一个很典型的例子:其树脂齿轮润滑脂采用MCA + PTFE作为固体润滑组分,两者合计约2~10 wt%,MCA/PTFE质量比给出0.6~9的范围;相关配方用于控制齿轮磨损、背隙增长和噪音。[6]
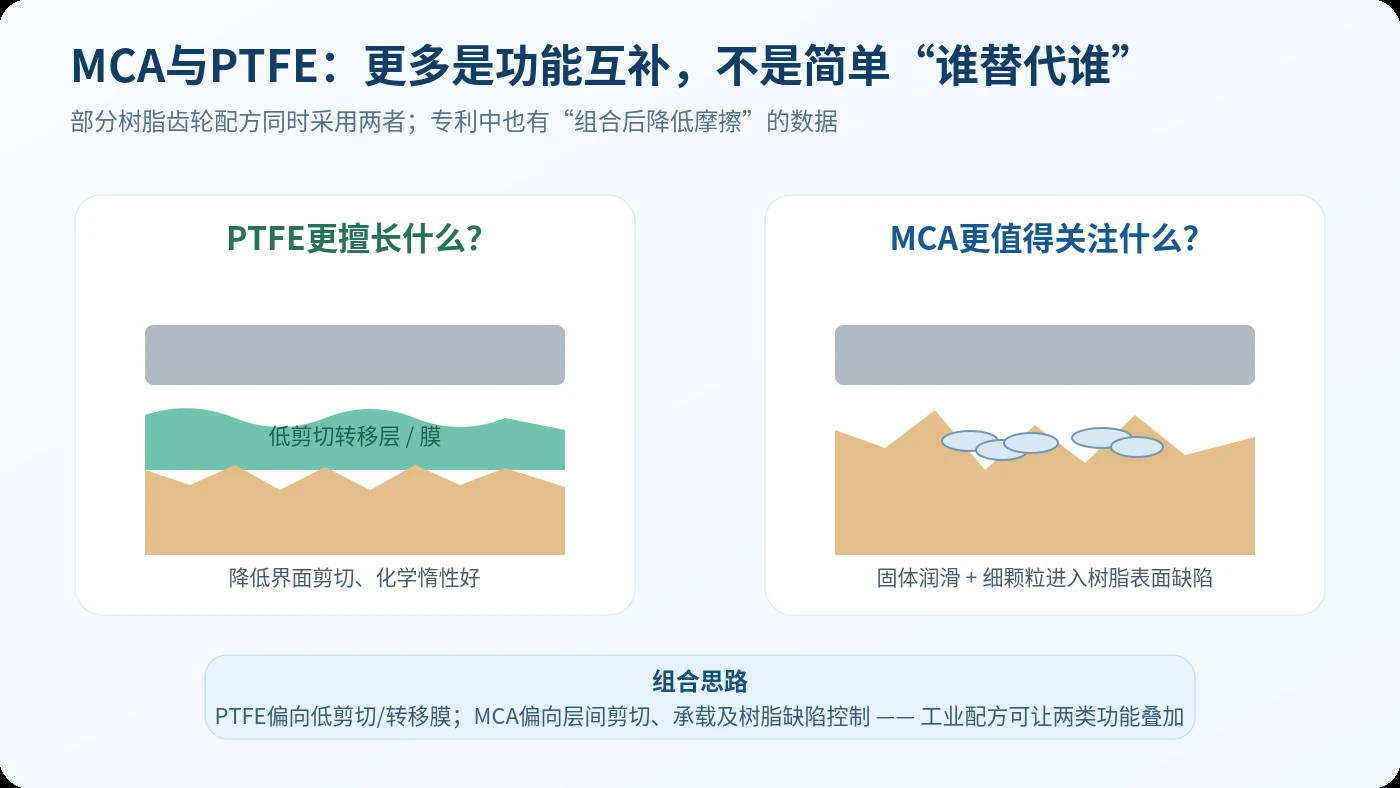
图6|PTFE更擅长形成低剪切转移层;MCA除固体润滑外,还被用于解释树脂表面缺陷控制。两者并不是简单的一对一替换关系。
如果用最简单的工程语言概括:
| 关注点 | PTFE | MCA |
|---|---|---|
| 低剪切 | 很强 | 有明显固体润滑作用 |
| 转移膜 | 典型优势 | 不是目前最强证据点 |
| 白色/清洁 | 好 | 好 |
| 塑料表面缺陷 | 有帮助但不是主要机理描述 | 专利中特别强调 |
| GF增强塑料 | 可用 | 机理上尤其值得关注 |
| PFAS属性 | 属于PFAS范畴 | 不含氟 |
这里也有一条值得注意的证据:在一些自润滑树脂材料专利中,MCA与PTFE并用时,摩擦系数比单独使用PTFE进一步下降。[7] 这至少说明,工业配方里把两者并用并不只是“材料堆砌”。不过到底是严格意义上的协同效应,还是不同功能简单叠加,仍要具体看体系和试验设计。
七、润滑脂里到底会加多少MCA?
这个问题没有一个统一答案,因为MCA在不同配方里的角色并不一样。
US6667281B2给出的MCA范围很宽:0.1~20 wt%,更优选0.5~10 wt%;该配方同时使用聚脲增稠剂和PTFE。[4]
用于工业机器人精密减速器的JP6985032B2,权利要求中MCA为2.2~9.5 wt%,并重点强调小粒径与耐磨、承载和扭矩传递之间的关系。[5]
树脂齿轮专利US9595855B2则不是单独限定MCA,而是把MCA + PTFE的总固体润滑组分控制在2~10 wt%。[6]
另外还有一种完全不同的思路:Nye / FUCHS的UNIFLOR 8917直接把MCA作为PFPE润滑脂的增稠剂之一,而不仅仅把它看成少量抗磨添加剂。[8]
所以看到“某款脂里MCA很多”,不能第一反应就是“配方一定不正常”。更重要的是先判断:
它在这个体系里到底是在做固体润滑剂、填料、结构组分,还是同时承担几种角色。
八、这对无氟替代有什么启发?
这几年大家讨论PFAS和无氟润滑,最容易掉进一个思维陷阱:
原来有PTFE,那就找一种无氟粉末,按同样比例换进去。
我认为这个思路往往太简单。
PTFE在润滑脂里承担的功能不止一个:低剪切、转移膜、化学惰性、材料相容性、白色清洁等。MCA虽然本身无氟,也有很好的固体润滑特点,但它并不能自动复制PTFE的全部功能。
更合理的研发思路,可能是先把功能拆开:
- MCA:负责一部分低剪切、承载,以及塑料/GF表面缺陷控制;
- h-BN:尝试补充低剪切和高温固体润滑;
- UHMWPE / 聚乙烯微粉:尝试承担部分高分子成膜和低摩擦作用;
- PAO / 酯类基础油:负责低温、油膜和塑料相容性;
- 聚脲或其他无氟增稠体系:重新平衡流变、噪音、供脂和寿命。
这只是一个配方研发方向,不是已经验证的成熟无氟方案。真正能不能替掉PTFE,最终还是要重新做摩擦系数、磨损、噪音、齿隙增长、低温扭矩、耐久、析油、塑料相容性以及自动供脂试验。
换句话说:
无氟替代不应该只是“换一种粉”,而是重新设计整个摩擦界面。
九、读MCA资料时,建议把证据分成四层
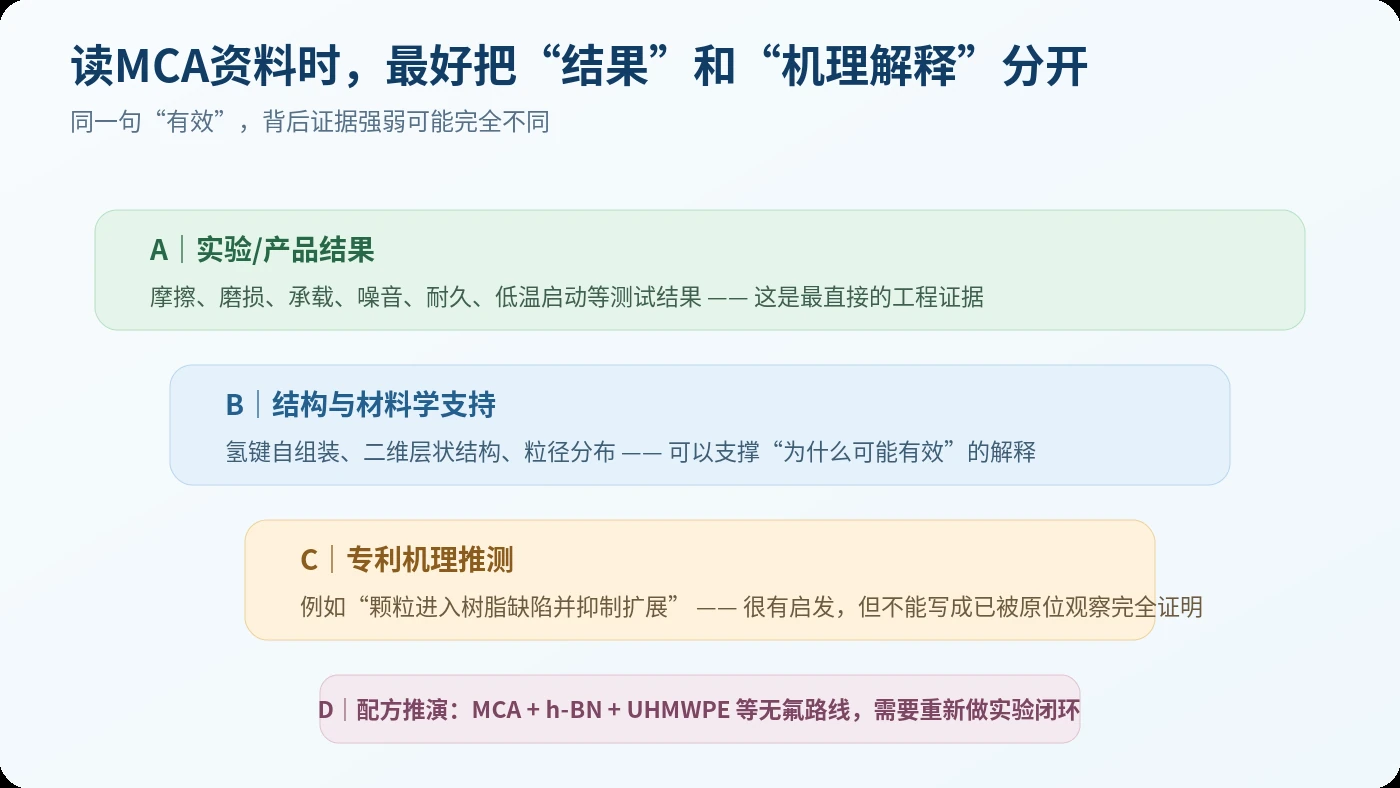
图7|研究MCA时,最好把“试验结果、结构依据、专利机理推测、配方推演”分开。
第一层是最硬的:摩擦、磨损、承载、噪音、耐久等实际试验结果。
第二层是结构和材料学证据:MCA确实能够形成二维层状超分子晶体,这为层间剪切机理提供了结构基础。[3]
第三层是专利作者的机理解释,例如“细小MCA进入树脂缺陷并抑制扩展”。它非常有工程启发,但写文章时最好用“推测、认为、可能”这样的词。[2]
第四层才是我们进一步做的配方设计推演,例如“MCA + h-BN + UHMWPE”作为无氟路线。这一层最有研发价值,但也最需要后续试验闭环。
十、毛工怎么看
过去谈MCA,很多人第一印象是阻燃剂;谈固体润滑剂,又习惯直接想到MoS₂、石墨和PTFE。
但如果把应用限定到塑料齿轮、玻纤增强塑料、低噪音执行器和塑料—金属摩擦副,MCA确实是一个值得重新看的材料。
我最关注它的不是“摩擦系数能不能再低0.01”,而是三个更工程化的问题:
第一,细小颗粒能不能稳定进入真正的接触区;第二,能不能减缓塑料表面的缺陷演化;第三,在做无氟替代时,能不能把原来PTFE承担的一部分任务拆出来交给MCA。
这三个问题如果能够通过实际齿轮耐久、表面分析和润滑脂流变试验进一步验证,MCA的价值就不仅是一种“小众添加剂”,而可能成为塑料润滑和无氟配方设计中的一块重要拼图。
参考资料
[1] Y. Tsuya, M. Watanabe, T. Hirae, M. Sato, A. Kawakita. Solid Lubrication by Melamine-Cyanurate. ASLE Transactions, 1981, 24(1): 49–60. DOI: 10.1080/05698198108982997 | 论文全文
[2] EP4317382B1 – Grease composition. 关于MCA粒径、GF增强树脂表面缺陷及“进入并填充缺陷”的机理解释。 | 专利原文
[3] N. Mehra et al. Hydrogen-Bond Driven Self-Assembly of Two-Dimensional Supramolecular Melamine-Cyanuric Acid Crystals. ACS Applied Polymer Materials, 2019, 1(6): 1291–1300. | DOI
[4] US6667281B2 – Grease composition. 聚脲 + MCA + PTFE体系;描述MCA氢键平面结构、层间弱结合及典型粒径/添加量。 | 专利原文
[5] JP6985032B2 – Grease composition and precision reducer. 精密减速器用MCA润滑脂,重点讨论≤5 μm粒径、团聚、耐磨、承载、泄漏和扭矩传递。 | 专利原文
[6] US9595855B2 – Resin gear device with resin lubricating grease composition. MCA + PTFE树脂齿轮润滑脂。 | 专利原文
[7] JP6914235B2 / EP2842970B1 – Sliding member / resin composition patents. 涉及MCA与PTFE并用后的摩擦性能。 | 专利原文 | 专利原文
[8] UNIFLOR 8917 – PFPE / Melamine Cyanurate grease. MCA作为增稠体系的商业案例。 | 产品页
“有帮助”和收藏仅保存于本机浏览器;全站统计将在接入服务端数据后启用。